logo
집 > 제품 > CNC (컴퓨터에 의한 수치제어) 정밀 기계가공 >
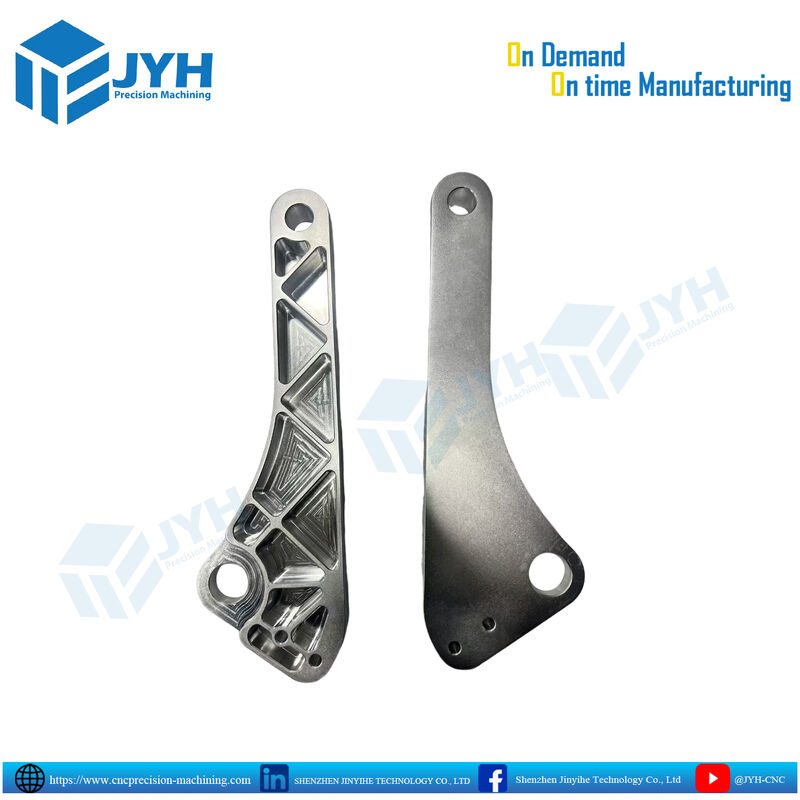
사용자 정의 정밀 CNC 가공 7075-T6 알루미늄 서스펜션 링크 팔 ± 0.001mm 관용과 5 축 CNC 프레이싱

사용자 정의 정밀 CNC 가공 7075-T6 알루미늄 서스펜션 링크 팔 ± 0.001mm 관용과 5 축 CNC 프레이싱

±0.001mm 공차 서스펜션 링크 암

7075-T6 알루미늄 피브 브래킷

5축 CNC 밀링 CNC 가공 부품

원래 장소:

중국

브랜드 이름:

JYH

모델 번호:

OEM/ODM

저희와 연락
인용 을 요청 하십시오
제품 세부 정보
서비스의 Tyoe:
맞춤형 및 OEM
생산량:
프로토타입부터 대량생산까지
용인:
± 0.001 mm
소프트웨어:
CAD/CAM/CORELDRAD/PRO/E/UG/IGS/STP
표면 마감:
Ra 0.4 - 1.6μm
가공 공차:
±0.01mm(더 엄격한 공차 가능)
재료:
알루미늄, 강철, 티타늄, 황동, 플라스틱
열처리:
요청 시 이용 가능
색상:
블랙/슬리버 및 사용자 정의 가능
가공공정:
밀링, 터닝, 드릴링, 연삭
가공 매개:
CNC 가공
기타:
그림, 사진 및 샘플을 환영합니다
강조하다:

±0.001mm 공차 서스펜션 링크 암

,

7075-T6 알루미늄 피브 브래킷

,

5축 CNC 밀링 CNC 가공 부품

지불 및 배송 조건
최소 주문 수량
1
포장 세부 사항
맞춤형 포장
배달 시간
5~8일
지불 조건
L/C,D/A,D/P,T/T
공급 능력
프로토타입부터 대량생산까지
관련 제품
저희와 연락
Sandy Xu
지금 연락하세요
제품 설명
맞춤형 정밀 CNC 가공 알루미늄 서스펜션 링크 암 및 피벗 브래킷
심각한 주기적 전단, 굽힘 모멘트 및 동적 하중을 견디도록 설계된 이 맞춤형 정밀 CNC 가공 알루미늄 구조 서스펜션 링크 암은 최소 질량으로 최대 비틀림 강성을 제공합니다. 연속 고속 4축 및 5축 CNC 밀링 센터를 통해 제조된 이 부품은 비구조적 무게를 제거하면서 강성 전단 웹을 그대로 유지하는 엔지니어링된 삼각 웹 포켓 설계(아이소 그리드 포켓팅)를 특징으로 합니다.
듀얼 피벗 기하학은 니들 롤러 베어링, 구면 베어링 또는 프레스 끼움 부싱을 위해 설계된 고정밀 리밍 피벗 보어 및 블라인드 로케이팅 핀 홀을 통합합니다. 다단계 적응형 러핑 및 고속 트로코이드 컨투어링은 평평한 데이터면과 엄격한 홀 간 중심 거리 공차를 최대 ±0.008mm(±0.0003인치)까지 유지합니다. 각 장치는 균일한 연마재 블라스팅으로 마감되며, 선택적으로 Type II 또는 Type III 하드 코트 양극 산화 표면 처리를 통해 마모, 자갈 충돌 및 부식성 대기 조건에 대한 저항성을 높입니다.
기술 사양
매개변수 표준 사양 엔지니어링 노트 및 기능
재료 명세 알루미늄 7075-T6, 6061-T6, 6082-T6 7075-T6은 고충격 애플리케이션에 권장되며, 6061-T6은 일반 용도에 사용됩니다.
가공 방법 4축 / 5축 동시 CNC 밀링 다중 캐비티 적응형 클리어런스 및 통합 마무리 패스
치수 공차 일반 ±0.010mm; 중요 ±0.005mm까지 ISO 2768-m/f 또는 ASME Y14.5 표준으로 평가됨
피벗 보어 진원도 주 데이터 기준에 대해 Ø0.012mm 이내 듀얼 피벗 링크에서 바인딩 없는 회전 보장
보어 원통도 / 흔들림 0.005mm (0.0002인치) 이내 간섭 끼움 베어링 수명에 중요
표면 마감 (포켓) Ra 0.8 μm - Ra 1.6 μm (32 - 63 μin) 내부 웹 벽을 따라 깨끗한 CNC 스캘로핑
표면 처리 유리 비드 블라스트 (무광), MIL-A-8625 Type II / Type III 하드 코트 투명, 검정, 티타늄 회색 또는 맞춤형 양극 산화 염료
품질 검증 100% CMM 검사, 보어 에어 게이지, 표면 거칠기 테스터 완전한 FAI, 3.1 재료 인증서 및 풍선 도면 제공
구조 재료 선택: AL 7075-T6 대 AL 6061-T6 대 티타늄 Ti-6Al-4V
고하중 피벗 링크에 적합한 기판을 선택하려면 피로 저항, 항복 강도, 질량 및 전체 생산 비용의 균형을 맞춰야 합니다.
속성 / 측정 항목 알루미늄 6061-T6 알루미늄 7075-T6 티타늄 등급 5 (Ti-6Al-4V)
항복 강도 (Sy) 276 MPa (40 ksi) 503 MPa (73 ksi) 880 MPa (128 ksi)
피로 강도 (107 사이클) 96 MPa 160 MPa 510 MPa
밀도 (ρ) 2.70 g/cm³ 2.81 g/cm³ 4.43 g/cm³
비중 모듈러스 (E/ρ) ~25.5 GPa/(g/cm³) ~25.6 GPa/(g/cm³) ~25.7 GPa/(g/cm³)
가공 사이클 효율성 빠름 (기준 100%) 빠름 (~기준 95%) 느림 (~기준 25-30%)
주요 산업 역할 경량 로봇, 프레임 모터스포츠 위시본, 항공 우주 링크 극한 온도 항공 링크
DFM 및 정밀 가공 하이라이트
  • 응력 완화 아이소 그리드 웨빙: 내부 포켓 벽과 코너 반경은 엔드밀 코너 결합 각도에 최적화되어 잔류 응력 집중을 방지하는 동시에 측면 휨에 대한 구조적 강성을 유지합니다.
  • 단일 설정 축 정렬: 동적 피벗 보어와 정밀 블라인드 로케이팅 핀 홀 모두 동일한 데이터 고정구 설정에서 리밍되어 동축성을 보장하고 동적 다축 이동 중 핀 바인딩을 방지합니다.
  • 제어된 벽 두께: 웹 두께는 전체 바닥 및 주변 리브에 걸쳐 ±0.015mm 이내로 유지되어 고속 이송 중 챗터, 얇은 벽 진동 및 공구 푸시 오프를 방지합니다.
  • 나사산 및 부싱 간격 계산: 모든 베어링 보어와 패스너 나사산은 후속 양극 산화 처리의 엔지니어링된 필름 두께(Type II/III의 경우 10-25 μm)를 고려하여 코팅 후 허용 오차 범위를 벗어나는 것을 방지합니다.
생산 검증 체크리스트 (문의 시)
  1. 베어링 보어 끼움(H7, P7 또는 지정된 공차 대역) 및 데이터 체계가 포함된 2D 엔지니어링 도면(.PDF)과 함께 네이티브 3D CAD 파일(.STEP 또는 .IGES)을 제공하십시오.
  2. 작동 응력에 따라 대상 합금을 식별하십시오(고동적 사이클의 경우 7075-T6 또는 표준 하중의 경우 6061-T6 지정).
  3. 표면 처리 요구 사항을 지정하십시오: 미세 유리 비드 블라스트, MIL-A-8625 Type II에 따른 투명/유색 양극 산화 또는 중내마모성 Type III 하드 코트(50 μm).
  4. 하드웨어 요구 사항을 명확히 하십시오(예: 프레스 끼움 부싱용 리밍, 사전 설치된 황동/스테인리스 스틸 헬리코일 인서트 또는 더블 핀 로케이팅 홀).
관련 제품
공차 ±0.01mm 고정밀 CNC 가공 부품 화면
가장 좋은 가격 을 구하라
정밀 기계 부품 / CNC 기계 화면
가장 좋은 가격 을 구하라
의학적 장비에 맞춤형 CNC 정밀 가공 금속 부품 화면

문의사항을 직접 저희에게 보내세요

개인정보 보호 정책 중국 좋은 품질 CNC (컴퓨터에 의한 수치제어) 정밀 기계가공 공급자. 저작권 2023-2026 Shenzhen Jinyihe Technology Co., Ltd. 모든 권리는 보호됩니다.